
 English
 Français
 Español
 عربى

Content
- 1 Contrôle qualité dans la production de bobines d'acier à revêtement coloré
- 2 Paramètres de qualité de base
- 3 Méthodes de mesure de l'épaisseur du revêtement
- 4 Procédure de mesure standard
- 5 Matrice de contrôle qualité : indicateurs de performance clés
- 6 Contrôle qualité en cours de processus
- 7 Défauts de surface courants et prévention
- 8 Exigences de stockage et de manipulation
- 9 Conclusion
- 10 Foire aux questions
Contrôle qualité dans la production de bobines d'acier à revêtement coloré
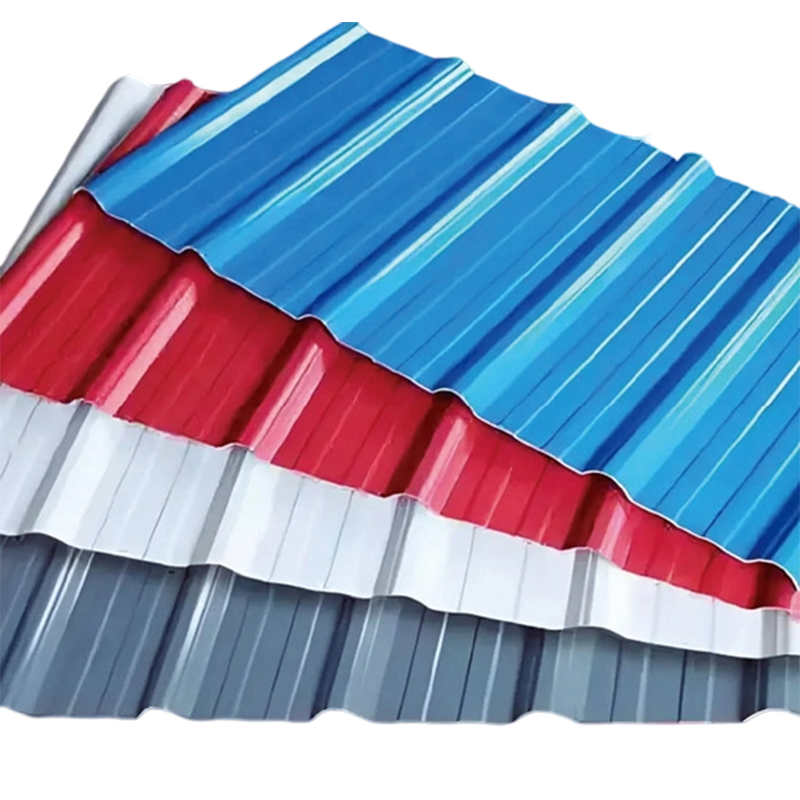
La qualité d'un bobine d'acier enduite de couleur est déterminé par une interaction complexe entre la qualité du substrat, l’intégrité du revêtement métallique, l’application du revêtement organique et la finition de surface. Pour les fabricants, les systèmes de contrôle qualité doivent surveiller chaque étape de la production pour garantir que les produits finaux répondent aux spécifications de performance en matière de résistance à la corrosion, de formabilité et d’apparence.
Le contrôle qualité des bobines d'acier revêtues de couleur englobe l'inspection des matières premières, la surveillance en cours de processus et les tests du produit final. Les paramètres clés incluent l’épaisseur du revêtement, l’adhérence, la dureté, la cohérence des couleurs et la détection des défauts de surface. La qualité du produit final dépend principalement du processus de production, mais une manipulation et un stockage inappropriés peuvent également causer des dommages importants.
Paramètres de qualité de base
Les performances des bobines d'acier revêtues de couleur sont déterminées par plusieurs paramètres interdépendants qui doivent être contrôlés tout au long de la production.
Épaisseur du revêtement
Pour les applications extérieures, l’épaisseur du revêtement avant doit être d’au moins 20 μm (primaire ≥5 μm, couche de finition ≥15 μm). Une épaisseur insuffisante compromet la protection contre la corrosion, tandis qu'une épaisseur excessive entraîne des fissures et une mauvaise adhérence.
Adhérence et formabilité
La dureté du crayon doit répondre à la norme 2H, avec une performance de courbure à 180° ≤3T. Ces paramètres garantissent que le revêtement reste intact pendant les opérations de profilage et de profilage sans fissuration ni délaminage.
Résistance à la corrosion
Une résistance au brouillard salin de ≥500 heures est requise pour les applications extérieures. Ces tests simulent une exposition à long terme à des environnements corrosifs et valident les performances de protection du système de revêtement.
Méthodes de mesure de l'épaisseur du revêtement
Une mesure précise de l’épaisseur du revêtement est essentielle pour le contrôle qualité. Le tableau suivant résume les principales méthodes de mesure et leurs applications.
| Méthode | Principe | Demande | Destructeur |
|---|---|---|---|
| Jauge d'épaisseur magnétique | Induction électromagnétique | Substrats magnétiques (acier) | Non destructif |
| Jauge de courants de Foucault magnétique | Courants magnétiques et de Foucault combinés | Substrats magnétiques et non magnétiques | Non destructif |
| Méthode micrométrique | Différence d'épaisseur avant/après retrait | Tous types de supports | Destructeur |
| Microscopie métallurgique | Mesure de section | Tests d'arbitrage | Destructeur |
Procédure de mesure standard
Pour les bobines galvanisées à revêtement coloré, il est essentiel de faire la distinction entre la couche de zinc et le revêtement organique, car les jauges d'épaisseur magnétiques standard mesurent l'épaisseur totale de la couche non magnétique.
- Étape 1 Mesurez l'épaisseur totale du « revêtement de couche de zinc » à l'aide d'une jauge d'épaisseur magnétique à cinq endroits à plus de 25 mm du bord de l'échantillon.
- Étape 2 Retirer le revêtement organique à l'aide d'un dissolvant qui n'attaque pas la couche de zinc. Mesurez à nouveau aux mêmes endroits pour obtenir l'épaisseur de la couche de zinc.
- Étape 3 Soustrayez l’épaisseur de la couche de zinc de l’épaisseur totale pour obtenir l’épaisseur du revêtement organique.
- Norme Suivez la norme GB/T 13448-2019 « Méthodes de test pour les tôles et bandes d'acier à revêtement coloré » ou la norme ISO 2178 pour la conformité internationale.
Matrice de contrôle qualité : indicateurs de performance clés
La comparaison suivante fournit un aperçu structuré des paramètres de qualité critiques pour les bobines d'acier revêtues de couleur.
| Paramètre | Norme d'acceptation | Méthode de mesure | Impact sur les performances |
|---|---|---|---|
| Épaisseur du revêtement (Front) | ≥20μm | Jauge magnétique / Micromètre | Protection contre la corrosion, durabilité |
| Dureté du crayon | ≥2H | Test de dureté au crayon | Résistance aux rayures, à l'usure |
| Courbure à 180° | ≤3T | Essai de flexion en T | Formabilité, résistance à la fissuration |
| Résistance aux chocs | ≥9J | Essai d'impact | Durabilité de manipulation |
| Résistance au brouillard salin | ≥500h | Chambre de brouillard salin | Protection contre la corrosion à long terme |
| Différence de couleur | <3ΔE | Spectrophotomètre | Cohérence esthétique |
| 60° Brillant | >60 | Brillancemètre | Aspect visuel |
Contrôle qualité en cours de processus
Pendant la fabrication, des mesures strictes de contrôle qualité en cours de processus détectent et corrigent rapidement les problèmes potentiels. Les points de contrôle clés comprennent :
- Application de revêtement L'épaisseur du revêtement est contrôlée en permanence à l'aide de méthodes de contrôle non destructives. La vitesse et la température du revêtement sont contrôlées, car une température inappropriée peut donner lieu à un revêtement aux propriétés physiques médiocres.
- Inspection des surfaces Les inspections visuelles détectent les défauts de surface tels que les rayures, les bosses ou les trous d'épingle. Des systèmes d'inspection automatisés utilisant des caméras et des capteurs scannent la surface à grande vitesse pour détecter même les plus petites irrégularités.
- Test d'adhérence Les tests de coupe transversale et d'impact vérifient la force d'adhérence entre le revêtement et le substrat, garantissant que le revêtement reste intact pendant les opérations de formage.
Défauts de surface courants et prévention
Les défauts de surface peuvent affecter à la fois l’apparence et les performances des bobines d’acier revêtues de couleur. La connaissance des défauts courants permet une prévention proactive.
- Rayures Causé par une mauvaise manipulation ou un contact avec des objets pointus pendant le traitement. Prévenir en manipulant soigneusement et en utilisant des matériaux de protection.
- Trous d'épingle Minuscules trous dans le revêtement qui exposent le substrat à la corrosion. Contrôlé par une application constante du revêtement et un durcissement approprié.
- Peau d'Orange Texture de surface inégale causée par un écoulement du revêtement ou des conditions de durcissement inappropriés. Contrôlé grâce à une formulation de revêtement et des paramètres de processus optimisés.
- Différence de couleur Variations de couleur entre les lots ou au sein d’une même bobine. Contrôlé grâce à des systèmes précis de dispersion des pigments et de correspondance des couleurs.
Exigences de stockage et de manipulation
Un stockage approprié est essentiel pour maintenir la qualité des bobines d’acier revêtues de couleur après la production. Un stockage inapproprié peut endommager le revêtement, le rouiller et le peler.
- Environnement Conserver dans des endroits secs et bien ventilés avec une humidité inférieure à 70 % et une température comprise entre 5°C et 40°C. Évitez les fluctuations extrêmes de température qui peuvent provoquer de la condensation.
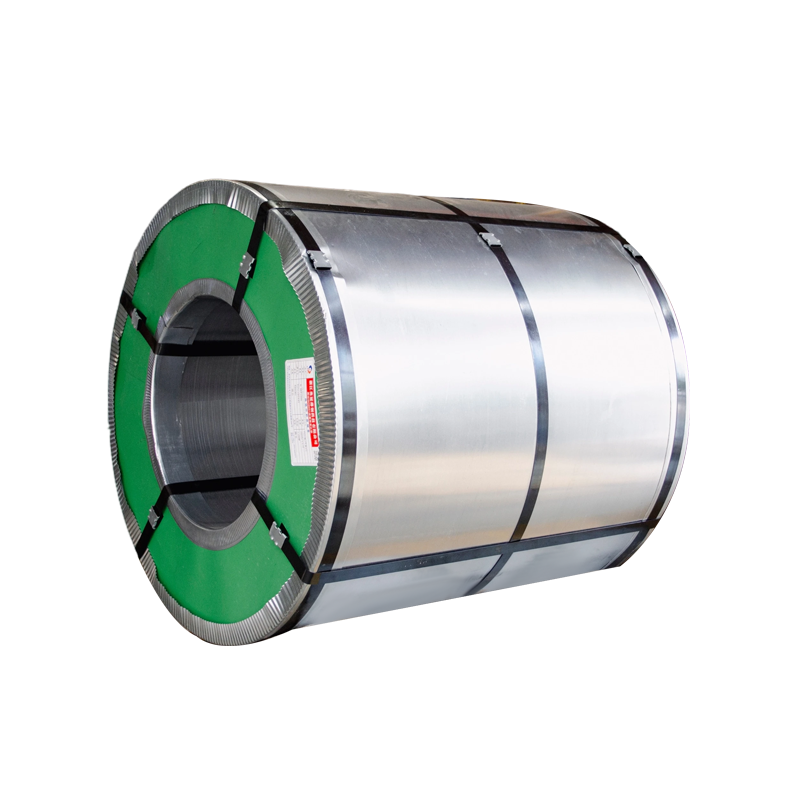
- Positionnement Les coils doivent être stockés verticalement (debout) sur des selles dédiées en bois ou en plastique. Le bas de la bobine doit être à au moins 10 cm du sol.
- Empilage Limitez l’empilement à un maximum de 3 couches. Utilisez des tampons en bois secs et propres entre les couches pour répartir uniformément la pression. Maintenez un espace d'au moins 10 cm entre les bobines adjacentes.
- Manipulation Utilisez des chariots élévateurs à bobine dédiés ou des crochets en C. N'utilisez pas de câbles métalliques pour le levage, car cela pourrait déformer la bobine et endommager le revêtement.
- Emballage d'origine Conservez l’emballage d’origine intact pendant le stockage. Si l'emballage est ouvert pour inspection, restaurez-le rapidement.
Conclusion
Contrôle qualité pour bobine d'acier enduite de couleurs est un processus complet couvrant la sélection du substrat, l’application du revêtement, l’inspection de la surface et le stockage approprié. Les paramètres de qualité clés incluent l'épaisseur du revêtement (≥20 μm), l'adhérence (dureté du crayon 2H), la formabilité (courbure ≤3T) et la résistance à la corrosion (brouillard salin ≥500h).
Une mesure précise à l'aide de jauges d'épaisseur magnétiques, de méthodes micrométriques ou de microscopie métallurgique garantit une qualité constante. Les systèmes d'inspection en cours de processus détectent les défauts à un stade précoce, tandis qu'un stockage et une manipulation appropriés évitent les dommages après la production. Lorsque tous les éléments de contrôle qualité sont correctement mis en œuvre, les bobines d'acier revêtues de couleur offrent des performances fiables avec des durées de vie allant de 7 à 25 ans selon le système de revêtement sélectionné.
Foire aux questions
L'épaisseur minimale du revêtement avant pour les applications extérieures est de 20 μm, composée d'un apprêt (≥5 μm) et d'une couche de finition (≥15 μm). Une épaisseur insuffisante compromet la protection contre la corrosion et la durée de vie.
L'épaisseur du revêtement peut être mesurée à l'aide de méthodes non destructives (jauge d'épaisseur magnétique, jauge à courants de Foucault) ou destructives (micromètre, microscopie métallurgique). Pour les bobines galvanisées, la couche de zinc et le revêtement organique doivent être mesurés séparément.
La plage de température de stockage recommandée est de 5°C à 40°C avec une humidité relative inférieure à 70 %. Évitez les variations extrêmes de température qui peuvent provoquer de la condensation et endommager le revêtement.
Les bobines d'acier revêtues de couleur doivent être stockées verticalement (debout) car le stockage horizontal peut provoquer une déformation, un effondrement de la bobine et des dommages au revêtement. Le stockage vertical réduit également le risque que la pression d’empilage n’endommage le revêtement.
Empilage should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
La principale norme en Chine est la norme GB/T 13448-2019 « Méthodes de test pour les tôles et bandes d'acier à revêtement coloré ». Les normes internationales incluent les normes ISO 2178 et ASTM pour la mesure de l'épaisseur et les tests de performance.
Le revêtement représente un coût de production important. Chaque micron d'épaisseur de revêtement représente environ 1 million de dollars en coût de matériaux pour les grands fabricants. Un contrôle précis de l’épaisseur peut permettre d’économiser des coûts importants tout en maintenant la qualité.
Pour les applications extérieures, une résistance au brouillard salin d’au moins 500 heures est requise. Ce test valide la capacité du revêtement à protéger le substrat en acier dans des environnements corrosifs tels que les zones côtières ou industrielles.