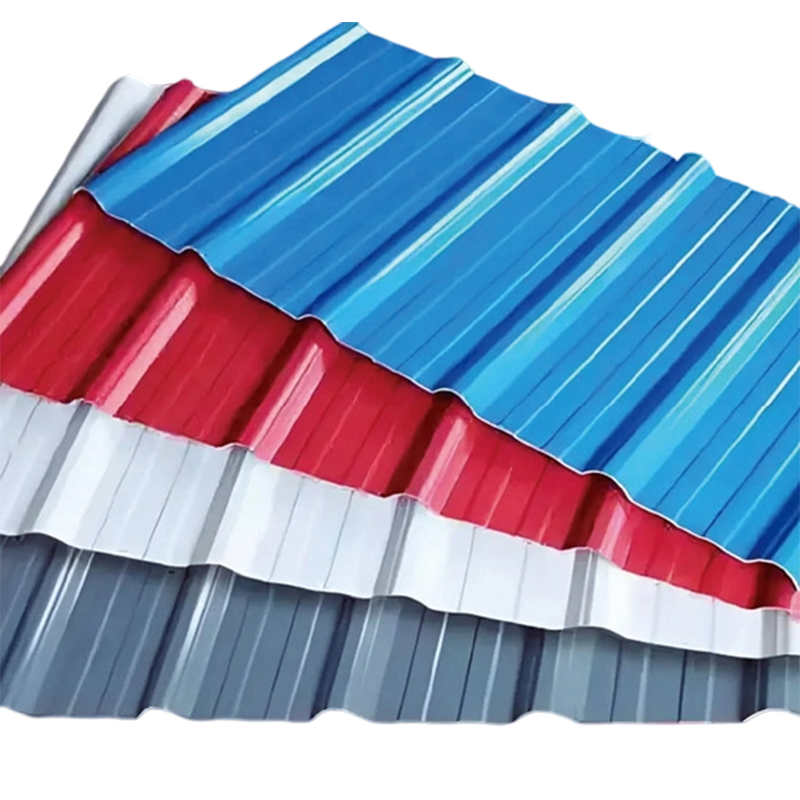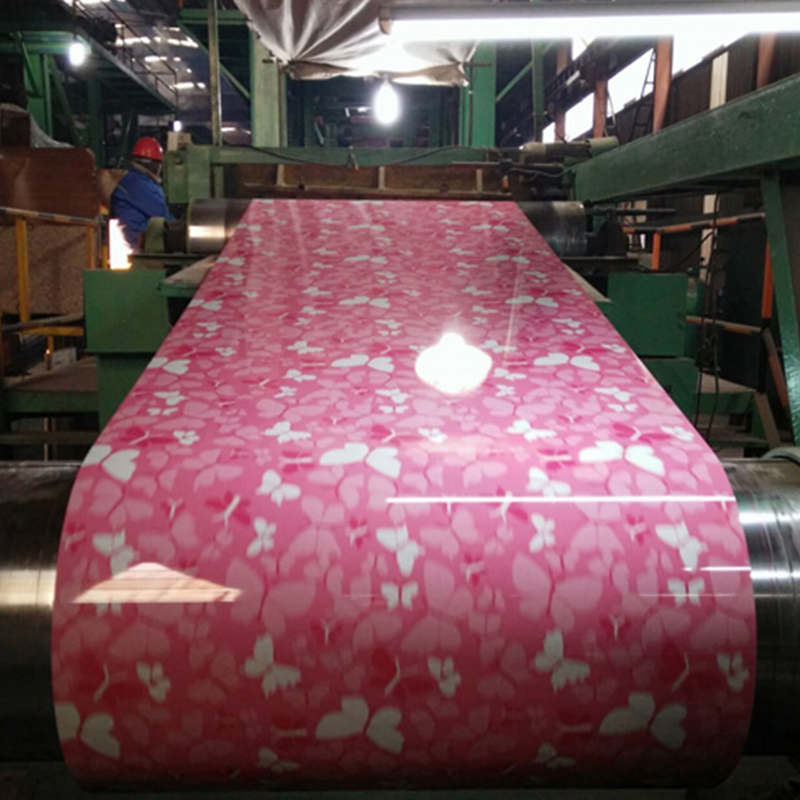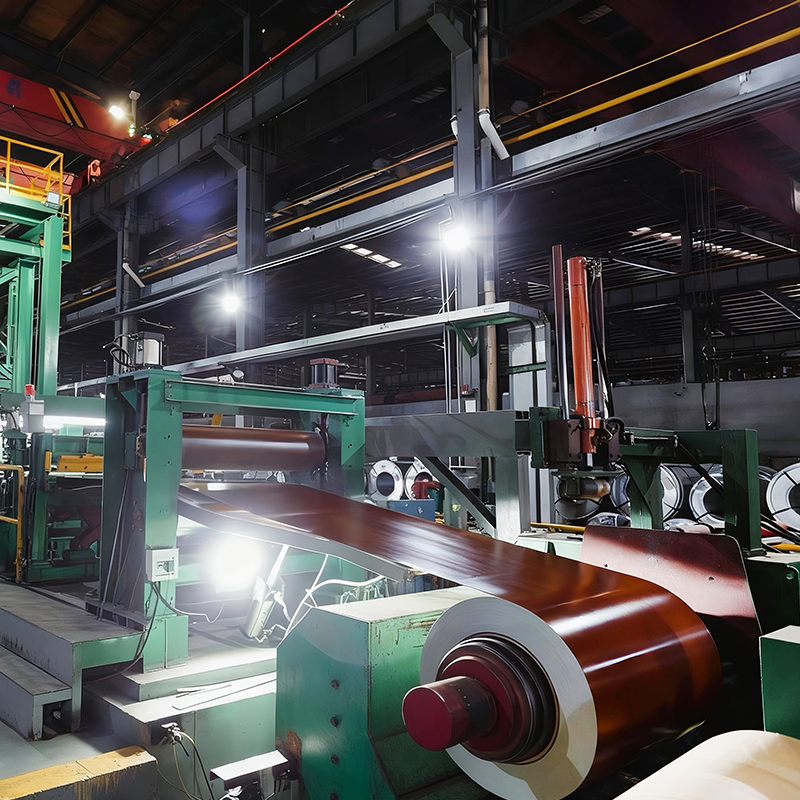
Cette impasse est exactement le problème que la fabrication à guichet unique prétend résoudre pour le contrôle qualité des PPGI/PPGL. Cette affirmation peut être vérifiée à l'aide de documents plutôt que de slogans : si un producteur contrôle la galvanisation du substrat, la peinture, le refendage et l'emballage d'exportation, alors chaque enregistrement de qualité pour une bobine donnée devrait figurer dans un seul fichier. Cet article explique ce que signifie la fabrication à guichet unique dans la pratique de l'acier revêtu, quels points de contrôle sont déplacés en interne, les spécifications varient en fonction de la demande à chaque étape et comment auditer un fournisseur avant le premier dépôt. Les gammes citées ici suivent les normes internationales communes telles que EN 10169 et ASTM A755.
Content
La fabrication à guichet unique signifie qu'un producteur responsable contrôle chaque étape de transformation qui détermine la qualité des bobines, de la bande nue à l'unité d'exportation emballée.
Le modèle ne nécessite pas un bâtiment géant ; cela nécessite un propriétaire de la chaîne. Zhejiang Aoguan Thin Steel Technology Co., Ltd., fondée à Jiaxing en 2008, exploite une ligne de galvanisation, une ligne de galvalume, deux lignes de revêtement de couleur et une ligne de refendage et de revêtement dans le Zhejiang, avec des usines sœurs à Anhui (environ 150 000 tonnes de bobines enduites de couleur par an) et au Jiangsu étendant la capacité PPGI au sein du même groupe. Lorsque l'entreprise qui galvanise la bande la peint et l'emballe également, les données de qualité voyagent avec la bobine au lieu d'être reconstituées à partir de certificats contradictoires.
L'intégration est la plus importante aux cinq points où les défauts se cachent traditionnellement entre deux fournisseurs. Déplacez les cinq sous un même toit et la boucle de blâme classique perd ses sorties.
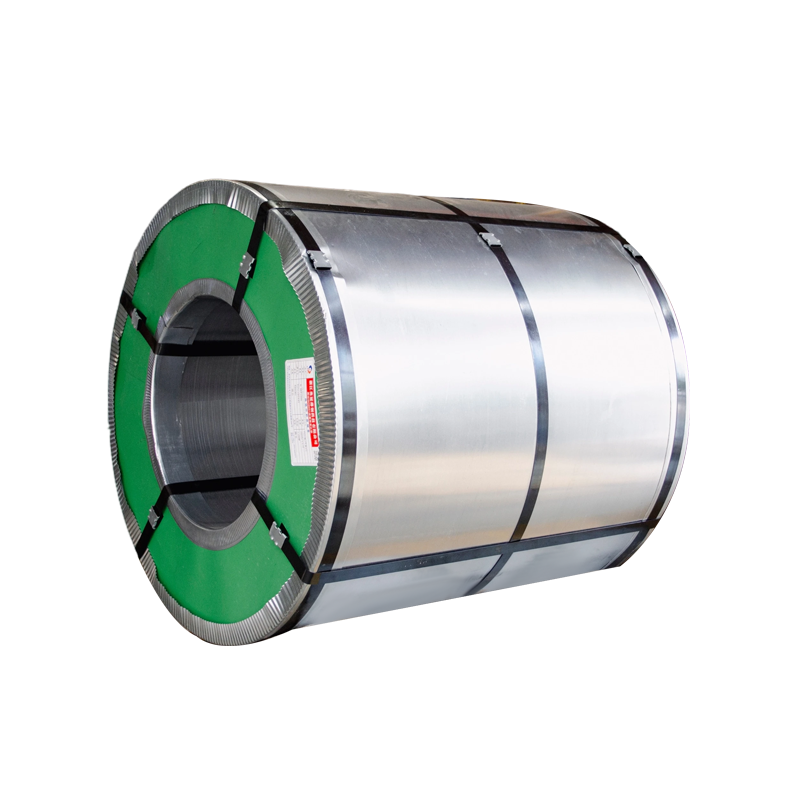
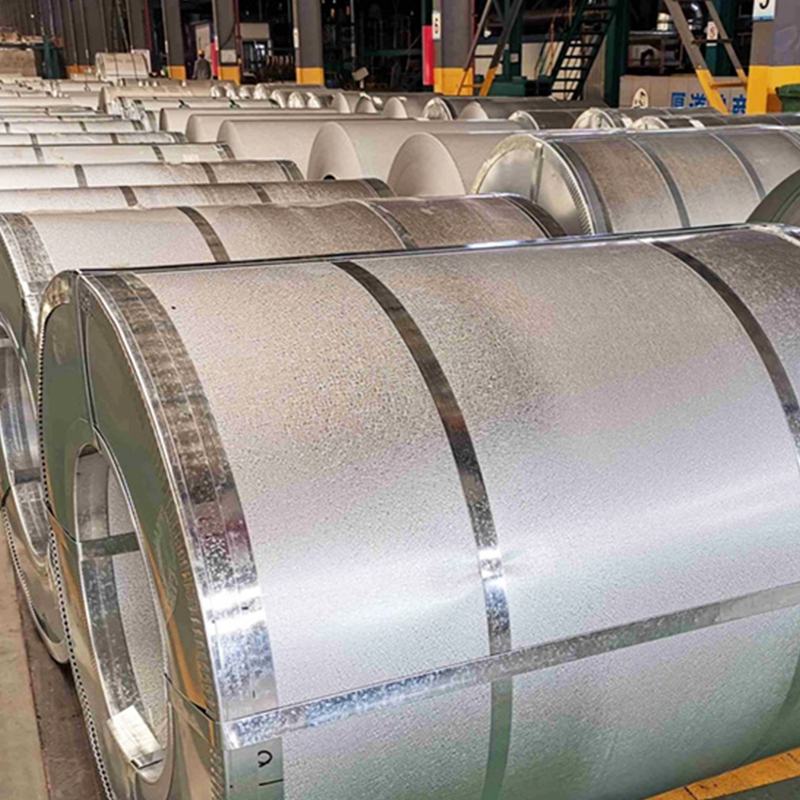
 Bobines d'acier galvanisé (GI) avec revêtement de zinc à chaud Bobine galvanisée à chaud offrant une résistance à la corrosion, une bonne formabilité et des nuances telles que DX51D – DX54D. Il s'agit ici d'un substrat intégré dont le poids de revêtement et le lot traçable enregistrent la qualité des ancrages tout au long de la chaîne de production. Voir le produit →
Lorsqu'une entreprise possède les cinq étages, le numéro de bobine devient un fil conducteur : tirez-le et le lot de substrat, le tableau de durcissement et le dossier d'emballage sortent ensemble.
Jugez toute réclamation unique par rapport à des chiffres écrits. Les trois gammes ci-dessous constituent l'épine dorsale d'une spécification d'achat PPGI/PPGL, et le tableau les transforme en une liste de contrôle avec des méthodes de test jointes.
| Point de contrôle | Exigence typique | Norme d'essai | Risque dans une chaîne d’approvisionnement divisée |
| Masse de revêtement en zinc ou AZ | Z60-Z275 g/m² pour PPGI, AZ70-AZ150 g/m² pour PPGL | Jauge ASTM A90 ou XRF | Les fines taches se corrodent seulement après l'installation |
| Épaisseur totale du film | 25-34 μm (apprêt 5-7, couche de finition 15-20) | ISO 2808 ou ASTM D7091 | Une construction insuffisante réduit la durée de vie, une construction excessive crée des fissures dans les virages |
| Flexibilité du coude en T | 2T-3T aux jauges communes | EN 13523-7 | Des fissures apparaissent au niveau de la presse client |
| Résistance au brouillard salin | 500-1 000 heures for polyester, higher for PVDF | EN 13523-8 ou ASTM B117 | Farinage précoce dans l’air côtier ou industriel |
| Dureté du crayon | H à 2H | EN 13523-4 | Éraflures lors du profilage et du transport |
| Consistance du brillant | Dans les 5 unités de brillance du panneau approuvé | EN 13523-2 | Inadéquation visible des nuances entre les lots |
Les qualités résistantes aux intempéries méritent la même discipline. Les bobines revêtues de PVDF sont normalement achetées pour un revêtement extérieur de longue durée, demandez donc la classe de résistance aux intempéries documentée du système de résine au lieu d'une phrase générique de haute résistance aux intempéries.
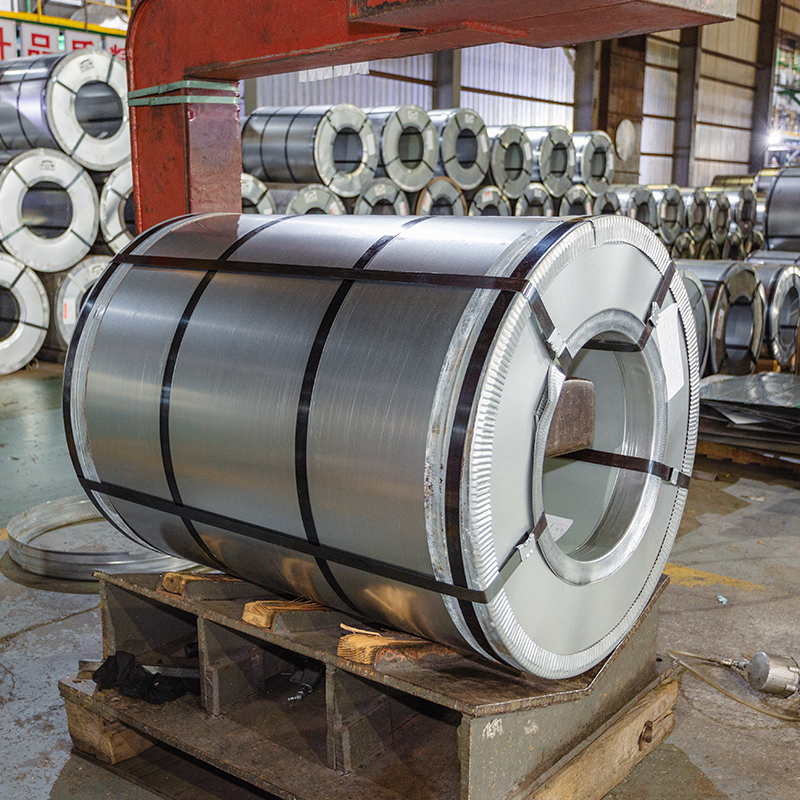
 Bobine enduite de PVDF pour un revêtement extérieur longue durée Une bobine à revêtement coloré de qualité supérieure avec une couche de finition en résine PVDF offrant une résistance aux UV, aux pluies acides et au brouillard salin avec une forte rétention de couleur. Il vaut la peine de vérifier l’épaisseur du revêtement et la classe de vieillissement documentées sur les projets de revêtement extérieur. Voir le produit →
La plupart des arguments sur la mauvaise peinture sont en réalité des arguments sur les micromètres. Un système architectural monocouche contient généralement environ 6 μm de support au verso, 5 à 7 μm d'apprêt et 15 à 20 μm de couche de finition, soit environ 30 μm de film total. C'est suffisamment fin pour qu'un manque de 3 μm puisse passer n'importe quel contrôle visuel, mais suffisamment grand pour raccourcir de manière mesurable la durée de vie. Les acheteurs doivent donc vérifier l’épaisseur du film sur chaque lot entrant et la comparer à la feuille de libération ; l'arithmétique est exposée dans le guide pour calculer l'épaisseur du revêtement de zinc et du film de peinture .
Les machines peuvent être identiques sur les deux modèles ; la différence est de savoir qui signe le défaut.
Rien de tout cela ne rend automatiquement meilleur un producteur intégré ; une plante faible qui possède tout reste une plante faible. Ce que l’intégration permet, c’est la traçabilité. Lorsque le lot 4471 échoue à une vérification de pliage en T, son tableau de durcissement, son lot de substrat et son enregistrement d'emballage se trouvent dans le même fichier, de sorte que le correctif prend des jours au lieu de plusieurs mois.
Vérifiez la chaîne, et non la brochure, avant le premier dépôt.
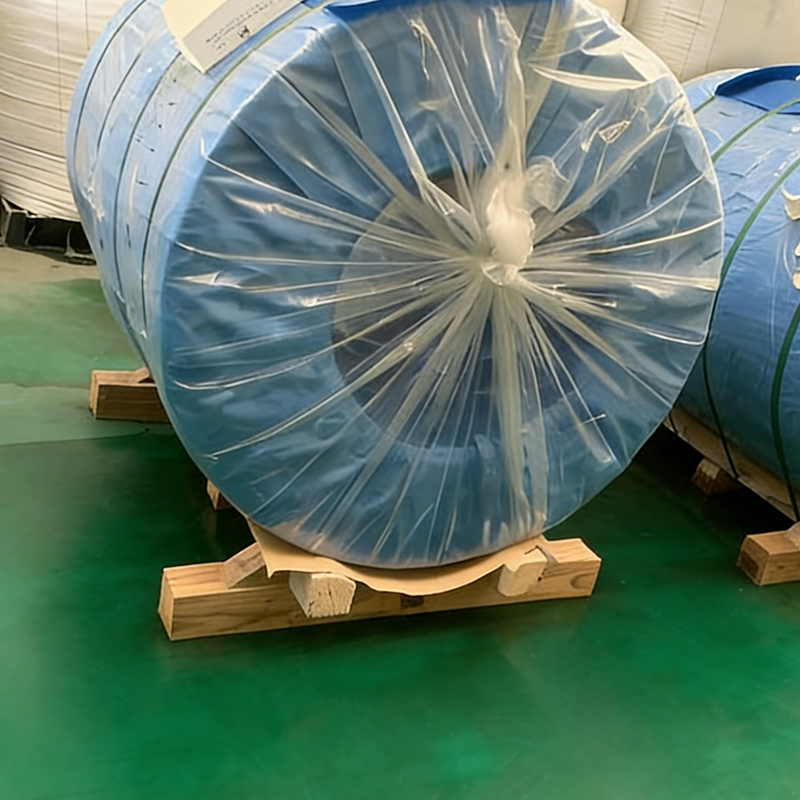 Emballage et scellage étanches pour l'emballage de bobines d'acier L'emballage sous film étirable, le tissu tissé imperméable et les capuchons en plastique scellés offrent une protection à 360 degrés contre l'humidité et la poussière après la palettisation. C'est important ici car l'emballage prêt à l'exportation préserve la qualité des bobines tout au long du transport maritime jusqu'à la livraison finale. Voir le produit →
Les exigences en aval affinent davantage la liste de contrôle. Acheteurs de panneaux pour salles blanches , par exemple, ajoutent généralement des limites de défauts de surface et de planéité aux spécifications standard des bobines, et un fournisseur qui contrôle sa propre ligne peut s'engager à respecter ces limites avec beaucoup plus de confiance.
La fabrication à guichet unique ne vaut la peine d'être payée que lorsque la chaîne peut être vérifiée par des documents. Le test est simple : pour tout numéro de bobine que vous nommez, le fournisseur peut-il indiquer l'origine du substrat, la masse du revêtement, la composition du film, les données de durcissement et les spécifications d'emballage ?
Les producteurs qui intègrent la galvanisation, la peinture, le refendage et l'emballage d'exportation sous un seul système qualité répondent en quelques minutes ; les intermédiaires qui ré-étiquetent les bobines achetées ne le peuvent pas. Inscrivez ces cinq documents dans le contrat d’achat et la plupart des litiges relatifs à la qualité prennent fin avant de commencer.
Non. Cela permet une responsabilité plus claire et une traçabilité plus forte, alors que la qualité réelle dépend toujours de la discipline du processus. C'est pourquoi la fiche technique et l'audit en cinq étapes sont plus importants que l'étiquette sur la facture.
Principalement au niveau du substrat. PPGI utilise de l'acier galvanisé, dont la couche de zinc se sacrifie pour protéger les bords coupés, tandis que PPGL utilise des bandes d'aluminium-zinc qui résistent mieux à la chaleur et aux intempéries mais offrent une protection moins sacrificielle. Les exigences en matière de revêtement et de test sont par ailleurs les mêmes.
Quatre contrôles détectent la plupart des réclamations réelles : épaisseur du film par jauge, masse de zinc ou AZ par rapport au certificat, contrôle de courbure en T et comparaison de brillance par rapport au panneau approuvé. Ajoutez des tests au brouillard salin pour les nouveaux systèmes de revêtement ou les nouveaux fournisseurs.
Il contrôle la qualité livrée. Les bobines qui arrivent avec des taches d'eau, des bords endommagés ou des faces éraflées échouent à la presse même lorsque la métallurgie est parfaite, donc l'emballage et la manipulation appartiennent au plan de contrôle qualité plutôt qu'après.
Courriel
Adresse
Non. 166, route sud de Baigongqiao, zone de développement économique et technologique, district de Nanhu, ville de Jiaxing, province du Zhejiang, Chine
Numéro de téléphone
+86-15021696188
Produits
+86-15021696188
Terminal mobile

 English
 Français
 Español
 عربى